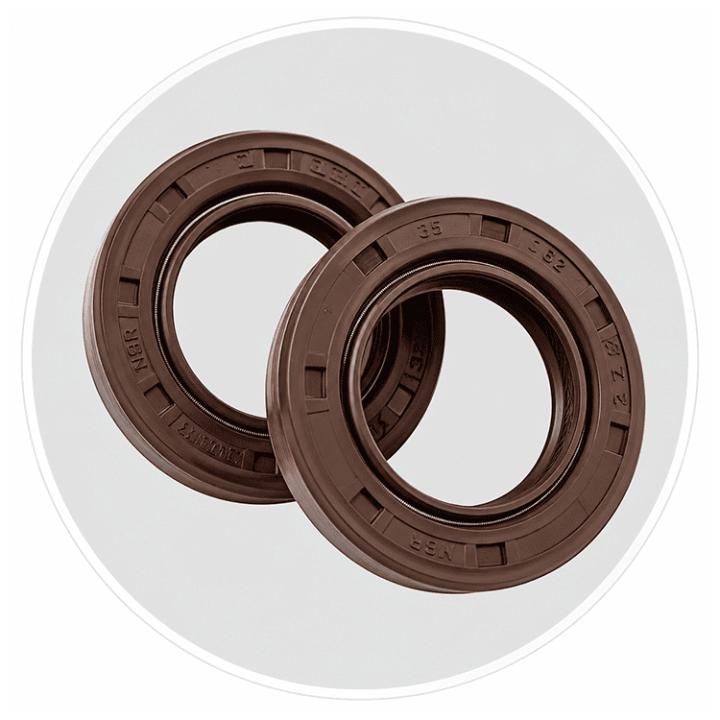
کاسه نمد
کاسه نمد
دسته بندی ها
در حال بارگذاری...
محصولی یافت نشد
راهنمای جامع مهندسی دستهبندی انواع کاسهنمد صنعتی (Oil Seals)؛ آنالیز متریال، ساختار مکانیکی و استانداردهای انتخاب
در سیستمهای مکانیکی دوار و انتقال قدرت، کاسهنمدها یا آببندهای شعاعی شفت (Radial Shaft Seals) نقشی حیاتی در حفظ روانکار (روغن و گریس) و ممانعت از ورود آلودگیهای محیطی، گردوغبار و رطوبت به داخل یاتاقانها ایفا میکنند. طبق آمارهای تریبولوژی صنعتی، بیش از ۶۰ درصد از راندمان مفید بیرینگهای صنعتی مستقیماً به سلامت عملکرد سیستم آببندی وابسته است. انتخاب نادرست متریال الاستومر، فشار نامناسب لبه آببند یا عدم تطابق با سرعت خطی شفت میتواند موجب سایش زودهنگام، نشت روانکار و در نهایت توقف خط تولید شود.
این مقاله تخصصی از پایگاه فنی صنایع تولیدی کامیار گستر ایرانیان (تولیدکننده و تامینکننده بیرینگها و تجهیزات انتقال قدرت صنعتی DKFL)، به تحلیل و دستهبندی علمی کاسهنمدهای صنعتی بر اساس متریال الاستومری، ساختار مکانیکی، پروفیل لبه، مکانیزم هیدرودینامیک و شرایط عملیاتی میپردازد.
۱. آناتومی و اجزای اصلی کاسهنمد شعاعی (DIN 3760 / ISO 6194)
یک کاسهنمد شعاعی استاندارد از چهار جزء مهندسی تشکیل شده است که هر یک وظیفه خاصی در تعادل فشار و الاستیسیته دارند:
- پوسته یا اسکلت فلزی (Metal Insert / Case): بخش صلب ساختهشده از فولاد کربنی یا استنلس استیل که استحکام ابعادی و انطباق پرسی با نشیمنگاه هوزینگ را تضمین میکند.
- لبه اصلی آببند (Primary Sealing Lip): لبه منعطف الاستومری که تماس الاستیک با شفت چرخان داشته و مانع خروج روانکار میشود.
- فنر کششی مارپیچ (Garter Spring): فنر فولادی پیوسته که نیروی پیشبار شعاعی ($Radial \ Force$) یکنواختی را بر لبه آببند اعمال میکند تا جبرانکننده خزش الاستومر و ارتعاشات دورانی شفت باشد.
- لبه گردگیر فرعی (Dust Lip / Anti-pollution Lip): لبه دوم بدون فنر در مدلهای دبللیپ برای ممانعت از ورود غبار و ماسه به حریم لبه اصلی.
۲. دستهبندی کاسهنمدها بر اساس جنس پلیمر و الاستومر
محیط شیمیایی روانکار، دمای کاری پیوسته و سرعت خطی سطح شفت، تعیینکننده جنس پلیمر آببند هستند. مهمترین متریالهای مهندسی به شرح زیر طبقهبندی میشوند:
| نوع الاستومر / پلیمر | محدوده دمایی مجاز (°C) | حداکثر سرعت خطی (m/s) | سازگاری شیمیایی و مزیت اصلی | کاربردهای صنعتی معمول |
|---|---|---|---|---|
| نیتریل بوتادین (NBR) | -۴۰ الی +۱۰۰ (+۱۲۰ لحظهای) | ۱۲ الی ۱۵ | مقاومت عالی در برابر روغنهای معدنی و گریسها | گیربکسهای استاندارد، الکتروموتورها، پمپها |
| پلیآکریلات (ACM) | -۲۵ الی +۱۵۰ | ۲۰ الی ۲۵ | پایداری در روغنهای حاوی ادتیوهای EP و حرارت بالا | دیفرانسیل خودروهای سنگین، جعبهدندههای دوربالا |
| فلوروکربن (FKM / Viton®) | -۲۰ الی +۲۰۰ | ۳۰ الی ۳۵ | مقاومت حرارتی فوقالعاده و مصونیت در برابر اسیدها و سوخت | صنایع نفت، پتروشیمی، فولاد و تجهیزات حرارتی بالا |
| سیلیکون (VMQ) | -۶۰ الی +۲۰۰ | ۱۵ الی ۲۰ | انعطاف در سرمای شدید، مقاومت به اوزون و اشعه UV | صنایع غذایی، دارویی و تجهیزات برودتی |
| پلیتترافلوئورواتیلن (PTFE / تفلون) | -۸۰ الی +۲۶۰ | ۳۵ الی ۴۵ | اصطکاک نزدیک به صفر، تحمل کارکرد خشک، ضد تمام مواد شیمیایی | کمپرسورهای اسکرو، توربینها، شفتهای دور فوقالعاده بالا |
۳. دستهبندی بر اساس ساختار مکانیکی پوسته (استاندارد DIN 3760)
بر اساس نوع پوشش بدنه خارجی و نحوه قرارگیری در هوزینگ، کاسهنمدها به تیپهای استاندارد زیر تقسیم میشوند:
تیپ A / SC (پوسته لاستیکی خارجی - Rubber Covered O.D.)
در این مدل، اسکلت فلزی به طور کامل در الاستومر ولکانیزه شده احاطه شده است. این ساختار قابلیت آببندی عالی در برابر زبریهای هوزینگ، اتصالات آلومینیومی منبسطشونده و سیالات رقیق را فراهم میسازد و از ایجاد خوردگی فرتینگ در محفظه جلوگیری میکند.
تیپ B / SB (پوسته فلزی باز - Exposed Metal O.D.)
قطر خارجی این کاسهنمدها فلز سنگخورده و ماشینکاری شده است. این طراحی اتصال پرسی بسیار محکمی درون نشیمنگاههای فولادی و چدنی ایجاد میکند و برای شرایطی که کاسهنمد تحت بارهای فشاری یا لرزشهای شعاعی قرار دارد، پایداری ابعادی بینظیری ارائه میدهد.
تیپ C / SA (پوسته فلزی تقویتشده دوجداره - Double Metal Case)
دارای دو پوسته فلزی متداخل هستند که حداکثر مقاومت مکانیکی را ایجاد میکنند. این مدلها به طور ویژه در تجهیزات سنگین معدنی، صنایع نورد فولاد و قطرهای بسیار بزرگ شفت (قطرهای بالای ۱۵۰ میلیمتر) که ریسک دفرمگی در زمان جا زدن وجود دارد، به کار میروند.
۴. دستهبندی بر اساس ساختار لبه (Lip Design)
تعداد و فرم لبههای درگیر با شفت، سطح حفاظت در برابر ورود غبار و خروج روانکار را تعیین میکند:
- تکلبه فنردار (Single Lip - Type SC / SB): صرفاً شامل لبه اصلی فنردار جهت جلوگیری از خروج روغن. مناسب برای محیطهای کاملاً تمیز بدون گردوغبار.
- دوبللبه با گردگیر (Double Lip with Dust Lip - Type TC / TB): دارای یک لبه فرعی رو به محیط خارج جهت جلوگیری از ورود ذرات غبار. این مدل رایجترین ساختار در ماشینآلات صنعتی عمومی است.
- کاسهنمدهای تحت فشار (High Pressure - BABSL): دارای لبه بسیار کوتاه، ضخیم و صلب به همراه تکیهگاه فلزی که فشار هیدرولیکی تا ۱۰ الی ۱۵ بار را در پمپها و هیدروموتورها تحمل میکند بدون اینکه لبه آببند برگردد.
- کاسهنمدهای لبه هیدرودینامیک (Hydrodynamic Pumping Ribs): دارای شیارهای زاویهدار میکرومتری روی لبه تماس (Helix Ribs) که با چرخش شفت، اثر پمپاژ برگشتی ایجاد کرده و نشتی روغن را حتی با وجود خراشهای ریز به محفظه بازمیگردانند.
۵. کاسهنمدهای کاستی و تاکونایت؛ آببندی فوقسنگین در معادن
در محیطهای فوقالعاده خشن نظیر کارخانجات فرآوری سنگآهن، سیمان، نورد و ماشینآلات راهسازی، کاسهنمدهای معمولی به سرعت تخریب میشوند. برای این شرایط، دو کلاس پیشرفته طراحی شده است:
کاسهنمدهای کاستی (Cassette Seals)
کاسهنمد کاستی یک سیستم کاملاً یکپارچه و چندتکه است که سطح لغزش را در داخل خود جای داده است. لبههای آببند روی شفت نمیلغزند، بلکه روی بوش داخلی سنگخورده خود کاسهنمد حرکت میکنند. بنابراین نیازی به سختکاری و ماشینکاری دقیق شفت نبوده و نفوذ لجن و سنگریزه عملاً غیرممکن میشود.
کاسهنمدهای سنگین تاکونایت (Taconite Heavy-Duty Seals)
این ساختار چندمرحلهای شامل ترکیبی از اورینگهای ثابت، شیارهای لابیرنت فلزی با قابلیت تزریق گریس پرچینگ و یک کاسهنمد تماسی V-Ring است. این سیستمها در هوزینگهای دوتکه DKFL (سری SNL و SNG) جهت حفاظت کامل از رولبرینگهای بشکهای در برابر غبار فوقسخت مگنتیت و کوارتز نصب میشوند.
۶. الزامات فنی شفت و نکات کلیدی نصب مهندسی
- سختی سطح شفت (Shaft Hardness): در محل تماس لبه آببند، سختی سطح شفت باید حداقل $45 \text{ HRC}$ (و در حضور آلودگی غبار $55 - 60 \text{ HRC}$) باشد تا از شیارزنی شفت جلوگیری شود.
- زبری سطح تماس (Surface Finish): زبری سطح شفت باید در محدوده دقیق سنگزنی بدون جهت مارپیچی (Plunge Ground / Lead-Free) باشد. وجود رد تراش مارپیچی مانند پمپ پیچشی روغن را به بیرون میراند.
- پخ ورودی شفت (Lead-in Chamfer): برای جلوگیری از تاخوردن یا بریدگی لبه الاستومر هنگام جا زدن، شفت باید دارای پخ ورودی ۱۵ الی ۳۰ درجه با لبههای کاملاً گرد باشد.
- روانکاری اولیه: پیش از مونتاژ، فضای بین لبه اصلی و گردگیر باید با گریس تمیز سازگار تا ۵۰ درصد پر شود تا از سوختگی لبه در استارت اولیه (Dry Run) جلوگیری به عمل آید.
۷. پرسشهای متداول مهندسی (FAQ)
۱. تفاوت اصلی کاسهنمد NBR و Viton (FKM) در چیست؟
کاسهنمد NBR متریال استاندارد و اقتصادی برای دماهای تا ۱۰۰ درجه سانتیگراد است، در حالی که وایتون (FKM) مقاومت حرارتی پیوسته تا ۲۰۰ درجه، تحمل سرعتهای خطی بسیار بالاتر و مقاومت شیمیایی فوقالعاده در برابر روغنهای سنتتیک، اسیدها و ادتیوهای مهاجم EP دارد.
۲. علت ایجاد شیار عمیق روی شفت در محل لبه کاسهنمد چیست؟
این پدیده به دلیل ناکافی بودن سختی شفت (زیر ۴۵ راکول)، نفوذ ذرات ساینده محیطی به زیر لبه کاسهنمد و تبدیل الاستومر به ابزار سنبادهزنی، یا کربونیزه شدن روغن بر اثر حرارت موضعی بیش از حد اتفاق میافتد.
۳. چه زمانی باید از کاسهنمدهای تفلونی (PTFE) استفاده کرد؟
در کاربردهایی که شفت با سرعت خطی بسیار بالا (بالای ۳۰ متر بر ثانیه) میچرخد، روغنکاری مرزی نامناسب است، دما فراتر از ۲۰۰ درجه سانتیگراد میرود یا سیالات با خورندگی شیمیایی شدید پمپاژ میشوند، کاسهنمدهای PTFE تنها انتخاب پایدار و استاندارد هستند.