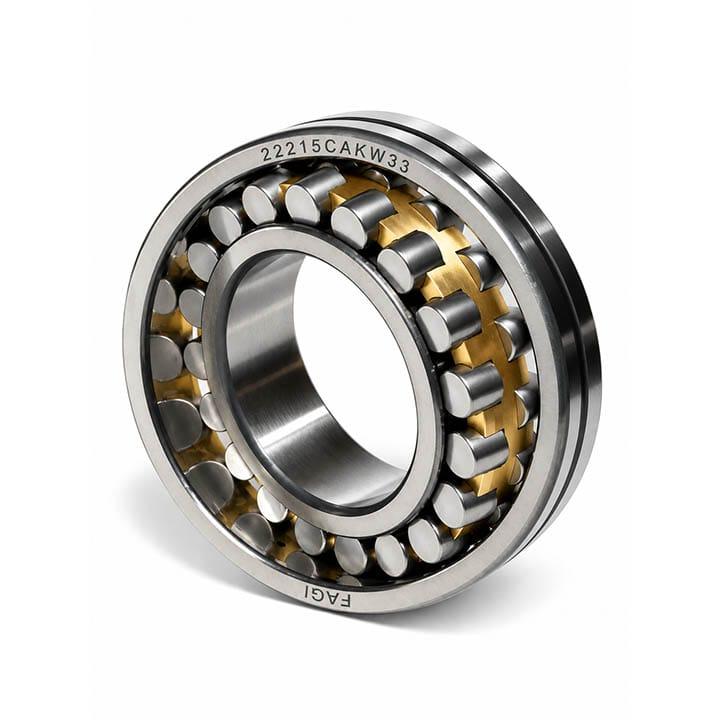

رولبرینگ بشکه ای 22215 CAKW33 برند FAGI
رولبرینگ بشکهای دو ردیفه FAGI 22215 CAKW33 با ابعاد مهندسی قطر داخلی ۷۵ میلیمتر، قطر خارجی ۱۳۰ میلیمتر و عرض ۳۱ میلیمتر، از تخصصیترین بیرینگهای صنعتی برای خطوط با شرایط کاری بسیار خشن به شمار میرود. ساختار رینگ خارجی این بیرینگ دارای یک مسیر غلتش (Raceway) کروی مشترک است که امکان چرخش زاویهای آزاد و خودتنظیمی کامل (Self-Aligning) را فراهم میآورد. این ویژگی ذاتی مهندسی باعث میشود هرگونه تغییر شکل الاستیک، خمش شفت در اثر بارهای سنگین یا خطاهای زاویهای حاصل از همراستاسازی نامناسب نشیمنگاه هوزینگ تا زاویه ۱.۵ الی ۲ درجه بهطور اتوماتیک و بدون ایجاد تنشهای لبهای مخرب بر اجزای غلتان جبران شود.
10022110068
148,042,000 ریال
مشخصات محصول
مشخصات فنی و بررسی مهندسی: رولبرینگ بشکهای خودتنظیم 22215 CAKW33 برند FAGI سایز استاندارد 75x130x31 میلیمتر | قفسه یکپارچه برنجی ماشینکاریشده (CA) | سوراخ مخروطی (K - Taper 1:12) | شیار و سوراخهای روانکاری بیرونی (W33)
تولید شده از فولاد آلیاژی بیرینگ فوقخالص و سختکاری عمقی ۱۰۰Cr6 (AISI 52100). مهندسیشده برای تحمل بارهای شعاعی فوقسنگین، شوکهای دینامیکی ضربهای، و جبران خودکار انحرافات زاویهای شفت (Misalignment) در سنگشکنها، نوار نقالههای سنگین، گیربکسهای صنعتی و تجهیزات ارتعاشی صنایع فولاد و سیمان.
بررسی تخصصی معماری رولبرینگ بشکهای FAGI 22215 CAKW33
رولبرینگ بشکهای دو ردیفه FAGI 22215 CAKW33 با ابعاد مهندسی قطر داخلی ۷۵ میلیمتر، قطر خارجی ۱۳۰ میلیمتر و عرض ۳۱ میلیمتر، از تخصصیترین بیرینگهای صنعتی برای خطوط با شرایط کاری بسیار خشن به شمار میرود. ساختار رینگ خارجی این بیرینگ دارای یک مسیر غلتش (Raceway) کروی مشترک است که امکان چرخش زاویهای آزاد و خودتنظیمی کامل (Self-Aligning) را فراهم میآورد. این ویژگی ذاتی مهندسی باعث میشود هرگونه تغییر شکل الاستیک، خمش شفت در اثر بارهای سنگین یا خطاهای زاویهای حاصل از همراستاسازی نامناسب نشیمنگاه هوزینگ تا زاویه ۱.۵ الی ۲ درجه بهطور اتوماتیک و بدون ایجاد تنشهای لبهای مخرب بر اجزای غلتان جبران شود.
پیشوند سری 222 نمایانگر بالانس ایدهآل میان ظرفیت دینامیکی بار فوقالعاده بالا و سرعتهای دورانی استاندارد صنعتی است. ساختار داخلی مجهز به رولرهای بشکهای متقارن با طول بلند، تنشهای تماسی هرتزی را در تمامی طول خط تماس به حداقل رسانده و از وقوع پدیده شکست خستگی زودرس سطحی (Spalling) ممانعت مینماید.
کالبدشکافی کدهای فنی نامگذاری (Designation Breakdown)
طراحی دو ردیفه بشکهای خودتنظیم؛ توانایی تحمل بارهای شعاعی بسیار سنگین همراه با بارهای محوری همزمان از هر دو جهت.
حاصلضرب فرمول مهندسی ($15 \times 5 = 75\text{ mm}$)؛ ایدهآل برای شفتهای انتقال قدرت میانی ماشینآلات صنعتی سنگین.
مجهز به قفسه یکپارچه برنجی تراشکاریشده (Machined Brass Cage) با لبههای راهنما روی رینگ داخلی برای مقاومت بالا در برابر شوک و ارتعاش شدید.
سوراخ داخلی مخروطی با نسبت شیب استاندارد ۱:۱۲ برای نصب سریع و تنظیم دقیق لقی اولیه به کمک بوش انطباقی (Adapter Sleeve سری H315).
وجود یک شیار پیرامونی به همراه ۳ سوراخ تزریق روانکار روی رینگ خارجی، جهت تغذیه و توزیع یکنواخت گریس یا روغن مستقیماً به مرکز رولرها.
جدول پارامترهای ابعادی، مکانیکی و متالورژی
| شاخص مهندسی | مقدار اسمی / مشخصه | تأثیر عملکردی در سیستم مکانیکی |
|---|---|---|
| قطر داخلی (Bore Diameter - d) | 75 میلیمتر | دارای سوراخ مخروطی Taper 1:12 جهت انطباق با شفت کونیک یا استفاده با بوش واسطه H315. |
| قطر خارجی (Outer Diameter - D) | 130 میلیمتر | نصب استاندارد درون هوزینگهای صنعتی چدنی دوپارچه سری SNL / SN / SNG 515. |
| پهنای رینگ (Width - B) | 31 میلیمتر | پایداری جانبی بالا و فراهم ساختن طول خط تماس حداکثری برای پخش یکنواخت بار شعاعی. |
| ساختار قفسه (Cage Design) | طرح CA (یکپارچه برنجی صلب) | عملکرد نرم و بیصدا، مهار عالی لرزشهای متوالی، بدون ریسک دفرمهشدن یا شکستگی خستگی قفسه. |
| سیستم روانکاری | ویژگی استاندارد W33 | تزریق بیواسطه گریس به رولرها، خروج گریس کهنه و اکسیدشده، و کاهش دمای بیرینگ حین کار مداوم. |
| متالورژی رینگها و رولرها | فولاد آلیاژی ۱۰۰Cr6 (AISI 52100) | عملیات حرارتی با سختیپذیری ۶۰ تا ۶۴ راکولسی (HRC)، پایداری ابعادی و مقاومت سایشی فوقالعاده. |
| قابلیت خودتنظیمی زاویهای | تا ۱.۵ الی ۲ درجه | خنثیسازی کامل اثرات خمش الاستیک شفت و ممانعت از تنشهای متمرکز لبهای روی رولرها. |
مزایای مهندسی رولبرینگ بشکهای FAGI 22215 CAKW33
۱. قفسه برنجی تراشکاریشده (CA Type)
برخلاف قفسههای ورق فولادی پرسی، قفسه برنجی ماشینکاریشده CA مقاومت الاستیک و برشی فوقالعادهای در شرایط شوک شدید، شتابهای ناگهانی و لرزشهای پربسامد نشان میدهد و مانع از سایش لبه رولرها میگردد.
۲. سهولت مونتاژ و تنظیم دقیق لقی با سوراخ مخروطی (K)
سوراخ کونیک با شیب ۱:۱۲ این امکان را فراهم میسازد که با بهرهگیری از بوش انطباقی (Adapter Sleeve H315) رولبرینگ روی شفتهای سنگزده بدون پله سوار شده و میزان لقی داخلی با فیلرگیری مهندسی دقیقاً کالیبره شود.
۳. سیستم روانکاری متمرکز و بهینه (W33)
شیار محیطی و ۳ سوراخ روانکاری رینگ خارجی، مسیر مستقیم تغذیه فیلم هیدرودینامیک روغن یا گریس را میان هر دو ردیف رولرها تشکیل داده و بازدهی روانکاری مجدد در محل کارکرد را چند برابر میسازد.
۴. خنثیسازی کامل عدمانطباق زاویهای شفت
میدان غلتش کروی رینگ بیرونی با پذیرش خطای همراستایی ساختار بدنه و شفت، از ایجاد تمرکز تنش در کنارهها و قفلشدگی زودرس المانهای غلتان تحت بارهای سنگین ضربهای جلوگیری میکند.
صنایع هدف و تجهیزات صنعتی کاربردی
- تجهیزات معدنی، سرندهای ارتعاشی و خردایش: مقاومت بینظیر قفسه برنجی ماشینکاریشده در برابر لرزشهای دامنهای شدید و ذرات محیطی.
- کانوایرها و درامهای نوار نقاله سنگین صنایع سیمان و فولاد: نصب داخل یاتاقانهای SNL 515 به کمک بوش H315 برای تحمل مداوم بار تناژی سنگین.
- گیربکسهای صنعتی سنگین کاهنده دور: شفتهای ورودی و میانی با بارهای دینامیکی ضربهای بالا و تنشهای پیچشی دائمی.
- فنهای مکنده، دمندههای صنعتی و ایرواشرها: کارکرد پیوسته و پایدار بدون لقی کنترلنشده در شرایط حرارتی متغیر و سرعتهای متوسط رو به بالا.
- ماشینآلات صنایع چوب، کاغذسازی و غلتکهای تقویم: تحمل تنشهای متناوب خمش و نیروهای رولیک محوری و شعاعی مشترک.
دستورالعملهای مونتاژ و هشدارهای حیاتی کارگاهی (نصب رولبرینگ سری K)
به دلیل مخروطی بودن سوراخ داخلی (K)، در زمان راندن رولبرینگ بر روی بوش واسطه (Adapter Sleeve) یا شفت مخروطی، رینگ داخلی منبسط شده و لقی اولیه داخلی کاهش مییابد. عدم فیلرگیری رولبرینگ در حین سفت کردن مهره چاکنت، موجب صفر شدن لقی شعاعی و گریپاژ سریع و خرد شدن رولرها در لحظه استارت بارگذاری خواهد شد.
- پروتکل اندازهگیری لقی شعاعی (Radial Clearance Check): پیش از نصب، لقی اولیه بین رولر بالایی و رینگ خارجی را با تیغه فیلر دقیق اندازه بگیرید. پس از سفت کردن مهره چاکنت، اطمینان حاصل فرمایید که لقی باقیمانده داخلی با جداول استاندارد کاهش لقی رولبرینگهای سری ۲۲۲ مطابقت داشته باشد و رولرها بدون قفلشدگی روان بچرخند.
- روش گرمایش القایی (Induction Heating): در صورت نصب رولبرینگ روی شفت پلهدار مخروطی با گرما، دمای هیتر القایی نباید از ۱۲۰ درجه سانتیگراد فراتر رود. استفاده از مشعل مستقیم و حرارت نقطهای به دلیل برهم زدن ساختار متالورژیکی فولاد ۱۰۰Cr6 و دفرمه شدن قفسه برنجی اکیداً ممنوع است.
- کیفیت روانکار و گریسکاری اولیه: در صورت استفاده از محفظه باز، حتماً فضای خالی داخلی رولبرینگ و حداقل ۳۰ تا ۵۰ درصد فضای خالی هوزینگ بیرینگ با گریس پایه لیتیوم کمپلکس صنعتی با قابلیت تحمل بار بالا (EP Grease) شارژ شود.
- قفلکردن واشر خورشیدی: پس از اطمینان از میزان دقیق کاهش لقی، یکی از زبانههای خارجی واشر خورشیدی (MB) را حتماً در شیار مهره چاکنت (KM) خم کنید تا از باز شدن ارتعاشی آن در حین کارکرد جلوگیری به عمل آید.
استاندارد کیفی و تمایز متالورژی برند FAGI
با توجه به اینکه رولبرینگهای بشکهای معمولاً در گلوگاههای خطوط تولید و تجهیزات حیاتی سنگین قرار دارند، بهکارگیری اقلام فاقد اصالت متالورژیکی منجر به پدیدههای بحرانی نظیر ترک رینگ داخلی در اثر انبساط روی بوش و سایش زودرس قفسه در شرایط ارتعاش میگردد.
رولبرینگ بشکهای FAGI 22215 CAKW33 با بهرهگیری از شمش فولادی آلیاژی ۱۰۰Cr6 با فرآیند گاززدایی تحت خلاء (Vacuum Degassed) و قفسه برنجی تراشکاریشده صلب با بالانس دینامیکی عالی، ضامن پیوستگی فرآیند تولید و ارتقای چشمگیر طول عمر مفید یاتاقانبندی است.
استعلام قیمت، مشاوره تخصصی مهندسی و سفارشات
جهت دریافت مشخصات فنی پیشرفته، مشاوره محاسباتی طول عمر بیرینگ و هماهنگی خرید عمده با واحد فنی و مهندسی شرکت کامیار گستر ایرانیان (KGICO) تماس حاصل فرمایید.
ورود و ثبت درخواست در وبسایت: kgico.co